


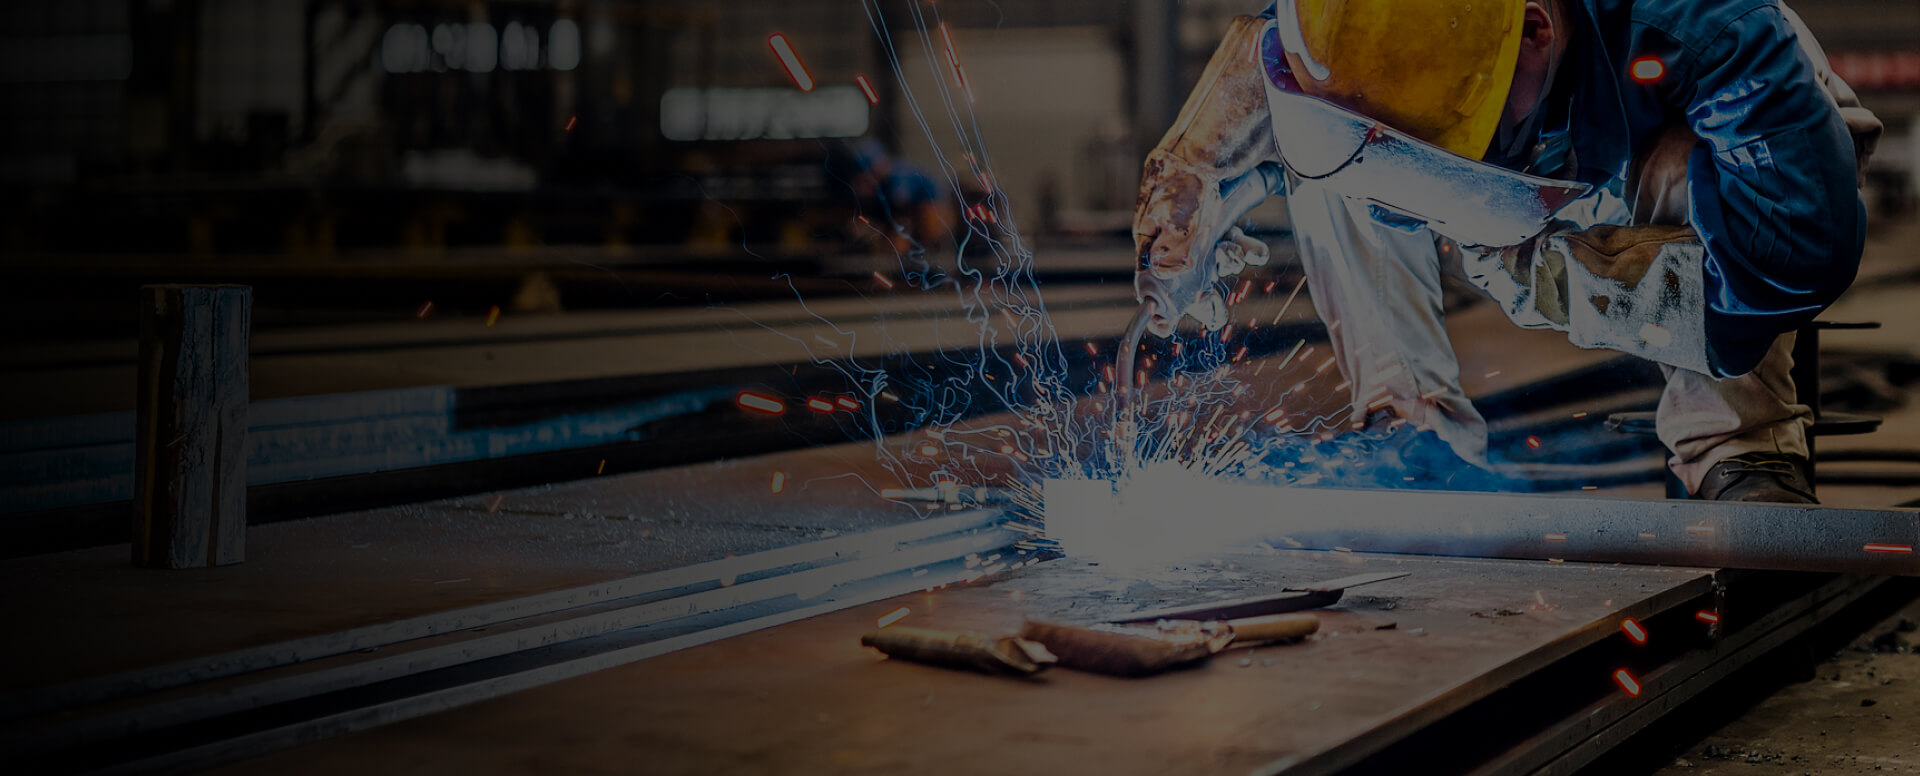

I cinque parametri chiave di saldatura sono corrente (40-200 A), tensione (18-29 volt), velocità di spostamento (8-18 pollici al minuto), tipo di elettrodo (ad esempio E6013, E7018) e miscela di gas di protezione (ad esempio 75% argon, 25% CO2). Sommario Corrente di commutazione Tensione Velocità di corsa Tipo e dimensioni dell'elettrodo Gas di protezione Corrente Corrente La corrente è uno degli aspetti principali che determina la saldatura, poiché influisce direttamente sull'apporto di calore e sulla qualità della saldatura. Materiali diversi richiedono correnti specifiche perché solo queste produrranno i migliori risultati di saldatura, i migliori in termini di resistenza ed aspetto. Ad esempio, la saldatura di acciaio inossidabile con uno spessore di 0,1 mm o inferiore può richiedere una corrente di soli 40, 50 o addirittura 70 A per evitare bruciature e mantenere un bordo affilato con un giunto pulito e solido. Allo stesso tempo, gli acciai più spessi possono richiedere 120-200 A per la saldatura, il che significa che correnti basse potrebbero non fornire la penetrazione necessaria per garantire un giunto solido con elevata penetrazione. Per quanto riguarda il fattore percentuale, la corrente dipende in gran parte da cosa si sta saldando, dal tipo di metallo utilizzato e dal suo spessore. Una metrica comune per determinare l'amperaggio è di circa 11 amp per 0,001 pollici di metallo. Quando si ha a che fare con due metalli di uguale spessore, acciaio e alluminio, quest'ultimo richiede solitamente una corrente più elevata a causa della maggiore conduttività termica dell'alluminio. Allo stesso tempo, anche la profondità di penetrazione per unità di corrente può essere diversa; quando i due metalli hanno esattamente lo stesso spessore, la profondità di penetrazione dell'alluminio può essere inferiore. Allo stesso tempo, anche l’impostazione della corrente è un fattore importante da considerare, poiché di solito è correlata alla velocità di saldatura. Nelle industrie di produzione su larga scala come quella automobilistica e navale, la scelta della corrente può semplificare notevolmente il processo di saldatura e quindi aumentare la produttività. In questo caso, la velocità operativa è fondamentale, poiché qualsiasi processo produttivo richiede la massima velocità. Soprattutto quando si saldano passate multiple, la velocità può anche influenzare la qualità finale e aumentare i costi. Per le applicazioni più piccole sono sufficienti le fluttuazioni di corrente nell'intervallo da 30 a 150 A, che è una caratteristica delle comuni saldatrici multiprocesso. Per i materiali metallici sottili, queste correnti possono raggiungere livelli di penetrazione quasi pari a zero, sufficienti per le applicazioni più delicate. Allo stesso tempo, quest'ultimo è adatto anche per il settore edile quando è necessario riempire materiali più spessi, come crogioli su siviere, cancelli da giardino in metallo o riparazione di centri di utensili solidi danneggiati. L'effetto della tensione di saldatura MIG TIG sulle caratteristiche dell'arco, in particolare sulla larghezza e sull'aspetto del cordone di saldatura, è significativo. Pertanto, una corretta gestione delle impostazioni della tensione è essenziale per garantire una finitura liscia ed esteticamente gradevole su tutti i tipi di saldature. Ad esempio, aumentando leggermente la tensione è possibile ottenere un arco più lungo e più ampio, che potrebbe essere necessario per applicare saldature d'angolo su angoli e sezioni di componenti difficili da raggiungere. Quando si salda MIG sull'acciaio, la tensione può variare intorno a 18-22 volt per materiali sottili con spessore inferiore a 1/8 di pollice. Al contrario, può salire fino a 29 volt per materiali più spessi per garantire un'adeguata penetrazione del calore e creare una connessione forte. Inoltre, quando si lavora su determinati tipi di progetti, soprattutto quelli che richiedono un elevato grado di estetica nel prodotto finito, come un telaio per motocicletta personalizzato o una pregiata scultura in acciaio, è necessario regolare la tensione per ottenere un cordone di saldatura di dimensioni più precise. Tali aggiustamenti possono facilitare notevolmente la pulizia post-saldatura; ridurre la quantità di effetto perline; e migliorare l'aspetto della saldatura del cordone di saldatura, migliorando così l'estetica del prodotto finito. Infine, le regolazioni della tensione possono ridurre direttamente gli spruzzi, che rappresentano un problema comune nella saldatura. Soprattutto per la maggior parte delle applicazioni, una tensione inferiore è considerata accettabile perché riduce gli spruzzi; il settore delle riparazioni automobilistiche è uno dei settori in cui gli schizzi possono danneggiare molte parti. Questo perché gli schizzi possono danneggiare le parti sensibili e i saldatori devono dedicare molto tempo extra alla loro rimozione se non vengono utilizzate cappe/scatole di protezione. Ciò aumenta, tra le altre cose, i costi di produzione. Pertanto, i saldatori che lavorano in questo campo dovrebbero mirare a utilizzare tensioni più basse per creare connessioni a basso numero di spruzzi. Anche i saldatori fai-da-te o i saldatori domestici devono considerare attentamente la tensione perché le saldatrici portatili hanno un intervallo di tensione operativa più ristretto. Ad esempio, raramente richiedono tensioni di saldatura superiori a 110-140 volt, quindi si limitano a saldare materiali molto sottili. Allo stesso tempo, sono generalmente adatti per un’ampia varietà di applicazioni fai da te in acciaio, dalla produzione di ruote alle altalene, e sono convenienti.
La velocità di spostamento nella saldatura si riferisce alla velocità con cui il saldatore muove la pistola di saldatura lungo la lunghezza del pezzo. La lunghezza di questa sezione della corsa del saldatore influisce direttamente sull'apporto di calore al pezzo, che a sua volta influisce sulla penetrazione della saldatura e sull'aspetto del cordone di saldatura. Pur essendo un parametro chiave di saldatura, la velocità di spostamento è anche una variabile particolarmente importante che i saldatori devono imparare a controllare in modo efficace. Questo fenomeno è comune, ad esempio, nella saldatura dei tubi. Il saldatore deve controllare la velocità di spostamento per garantire un cordone di saldatura uniforme e di alta qualità lungo la lunghezza del tubo. Negli impianti idraulici residenziali, il tubo da saldare è relativamente sottile. Per evitare la deformazione del tubo, la velocità di spostamento dovrebbe essere di 12-18 pollici al minuto. In effetti, questa velocità è sufficientemente lenta da garantire una fusione corretta, ma sufficientemente veloce da prevenire l’accumulo di calore. Un altro esempio in cui la velocità di viaggio è fondamentale è nella carrozzeria di un'automobile. Quando si lavora con lamiere sottili, l'apporto di calore deve essere controllato con precisione. La velocità di spostamento dovrebbe essere sufficientemente lenta da evitare un eccessivo apporto di calore, che può causare deformazioni e bruciature. D'altro canto, anche la velocità di spostamento dovrebbe essere sufficientemente elevata da garantire una corretta fusione. Tipicamente, in questo caso, una velocità di spostamento inappropriata è di circa 8-10 pollici al minuto. Gli hobbisti del metallo possono lavorare su piccoli progetti come realizzare panchine in metallo o progetti IT per cancelli da giardino. Anche la velocità di viaggio è importante perché influisce sulla qualità del progetto. In un progetto in cui i corrimano sono fissati ai gradini delle scale a una velocità di 5-6 pollici al minuto, ridurre la velocità di spostamento è un fattore chiave. Infine, nell'ammoniaca, la velocità di viaggio deve essere sincronizzata con la sequenza temporale della produzione. Se la velocità è troppo lenta, lo spazio e le attrezzature rimarranno inutilizzati e i costi della manodopera aumenteranno.
Tipo e dimensione dell'elettrodo: uno dei fattori principali nella saldatura è il tipo e la dimensione dell'asta di saldatura. Ha un impatto sulla facilità d'uso, sulla qualità della saldatura e sulle caratteristiche della saldatura. La scelta dell'elettrodo migliore dipende dal materiale da saldare, dallo sviluppo di resistenza previsto e dalla posizione della saldatura. Un esempio nella saldatura ad elettrodo è la scelta generale dell'elettrodo E6013, ampiamente utilizzato sull'acciaio dolce. È il miglior elettrodo per saldare saldature lisce pur essendo in grado di rimuovere efficacemente e facilmente le scorie, rendendolo una buona scelta per i principianti. La migliore gamma di diametri degli elettrodi è 1/16 di pollice per la saldatura di piastre sottili e 1/4 di pollice per la saldatura di piastre spesse. L'elettrodo E6013 da 1/8 di pollice è in grado di svolgere la maggior parte delle attività generali di manutenzione e riparazione e fornisce il miglior equilibrio tra profondità di penetrazione e facilità di saldatura. Se si deve saldare l'acciaio inossidabile, si preferiscono gli elettrodi E308L per la loro resistenza alla corrosione. È disponibile nelle dimensioni che meglio si adattano allo spessore del materiale corrispondente, con la dimensione dell'elettrodo più conveniente che non supera 1/16 di pollice per piastre non più sottili di 0,048 pollici, con deformazione minima ed eccellente finitura e qualità superficiale. I telai degli edifici o le attrezzature pesanti, le attrezzature riparate dagli operai o le piastre di produzione devono essere saldati con gli elettrodi E7018, che sono più adatti per ottenere saldature ad alta resistenza con un enorme margine di resistenza alla trazione. Sono generalmente disponibili in spessori compresi tra 1/16 di pollice e 5/32 di pollice, con la massima profondità di penetrazione su materiali spessi, un intervallo fondamentale per l'integrità strutturale. Gli elettrodi con un diametro medio di circa 1/8 di pollice, come E6011, possono resistere a correnti CA o CC e saldature multiposizione, come la saldatura verticale verso l'alto e la saldatura sopratesta. Se le proprie attività di saldatura domestiche consistono nel produrre un tavolo in lamiera o riparare attrezzi da giardino, la cosa migliore da fare è acquistare una bacchetta per saldatura. Le dimensioni e la profondità di questi elettrodi si adattano perfettamente ai diversi spessori e tipi di metallo, aiutando a distinguere chiaramente la profondità distante della saldatura.
Gas di protezione Uno degli aspetti principali del processo di saldatura è il tipo di gas utilizzato, poiché influisce sulla stabilità dell'arco, sulla saldatura risultante e sul livello di contaminanti atmosferici. Naturalmente la scelta dipende principalmente da due fattori generali: il tipo di materiale da saldare (alcuni gas si adattano meglio a determinate tipologie di metalli) e la qualità della saldatura richiesta. Una scelta comune per la saldatura MIG dell'acciaio dolce è una miscela composta al 75% di argon e al 25% di CO2. Questa miscela ha un prezzo ragionevole, è comoda da usare e produce saldature lisce e di alta qualità con spruzzi minimi. Quando si eseguono saldature con maggiori esigenze di pulizia ed estetica, come nel caso del taglio di carrozzerie o di opere d'arte in metallo, una miscela composta al 95% di argon e al 5% di CO2 è considerata più vantaggiosa. Quest’ultimo però è più costoso, anche se è sconsigliato aumentare la percentuale di argon oltre il 95% perché l’arco diventa molto instabile. Anche una piccola quantità di CO2 rende l'arco più stabile, il che significa che successivamente è necessaria un'ulteriore pulizia. La saldatura TIG è adatta a tutti i materiali, compresi alluminio e acciaio inossidabile, dove viene utilizzato argon al 100% grazie alla sua inerzia e alla formazione dell'arco molto stabile. Ciò produce saldature resistenti alla corrosione di eccellente qualità, elevata resistenza e controllo preciso. applicazioni createClass, come la saldatura di componenti aerospaziali o posate interamente in acciaio inossidabile. Questo gas è anche abbastanza economico ed è utilizzato quasi universalmente. Un’opzione controversa è la CO2 pura, che garantisce una penetrazione aggiuntiva al costo molto basso di 30 rubli al litro. Per quanto riguarda gli svantaggi della CO2, gli spruzzi diventano più pronunciati e i valori L*A*P*S* del processo peggiorano, oltre alla ridotta pulizia. Ciò significa che, sebbene questo gas possa essere nominalmente più economico dopo aver tenuto conto di tutti i costi immaginabili, il risparmio sarà simile o pari a zero, come avviene comunemente con il processo di raffinazione della CO2 per il magnesio. Infine, quando lo spessore della saldatura è relativamente modesto ed è richiesta la massima qualità possibile, e il costo non è un problema, è possibile utilizzare anche piccole quantità di argon. Un terzo gas comune è l'elio, perché migliora la penetrazione. Ad esempio, saldando piastre di metalli non ferrosi spesse un pollice.
Articoli correlati
Caratteristiche del saldatore economico senza gas MIG
Velocità di avanzamento del filo La velocità di avanzamento del filo è fondamentale per i saldatori economici senza gas MIG . I modelli a basso prezzo offrono una gamma di velocità di alimentazione del filo di 40-500 o 600 pollici al minuto. Ciò consente comunque regolazioni in base allo spessore della saldatura. I modelli di fascia alta hanno controlli più precisi e possono arrivare fino a 700 pollici al minuto
MIG Nozioni di base sulla saldatura
La saldatura MIG , nota anche come saldatura ad arco metallico a gas (GMAW), è una tecnica di saldatura efficiente e versatile utilizzata in un'ampia gamma di settori. Il metodo utilizza un filo alimentato in continuo come elettrodo e una miscela di gas per proteggere il bagno di saldatura dalla contaminazione. La saldatura MIG è preferita per il suo valore elevato

4 principali svantaggi dell'uso dell'acetilene
Gli svantaggi dell'acetilene includono il fatto che è altamente infiammabile (con un intervallo compreso tra 2,5% e 82%), instabile al di sopra di 15 psi, costi più elevati ($ 200 al mese contro $ 100 per il propano) e tossicità che richiede rilevatori da $ 1.500. Sezione 1: Alta infiammabilità Parole chiave: acetilene infiammabile, rischio di esplosione dell'acetilene, sicurezza della saldatura, in

Pulizia catodica nella saldatura MAG: meccanismo e applicazioni pratiche
Pulizia catodica nella saldatura MAG: meccanismo e applicazioni pratiche L'effetto 'pulizia catodica' - spesso visto come un fenomeno quasi magico nella saldatura - si riferisce alla rapida rimozione degli ossidi superficiali durante il processo di saldatura ad arco, risultando in una superficie metallica pulita e brillante. Mentre questo effetto è positivo
TIG Vs MIG Saldatura dell'acciaio: qual è la soluzione migliore?
Quando si salda l'acciaio, la saldatura TIG è spesso il metodo preferito per ottenere saldature pulite e di alta precisione e un apporto di calore controllato. La saldatura MIG , invece, offre una maggiore velocità ed è più adatta per materiali più spessi o saldature lunghe e continue. Per acciaio sottile e applicazioni ad alta integrità
Doppio arco nella saldatura ad arco plasma: cause, rischi e prevenzione
La saldatura ad arco plasma è rinomata per la sua precisione e penetrazione profonda, guadagnandosi il soprannome di 'bisturi laser' della saldatura. Tuttavia, questo processo ad alta precisione è vulnerabile a un fenomeno pericoloso noto come doppio arco, in cui l’arco principale si divide in due percorsi separati, ponendo seri rischi per noi.