


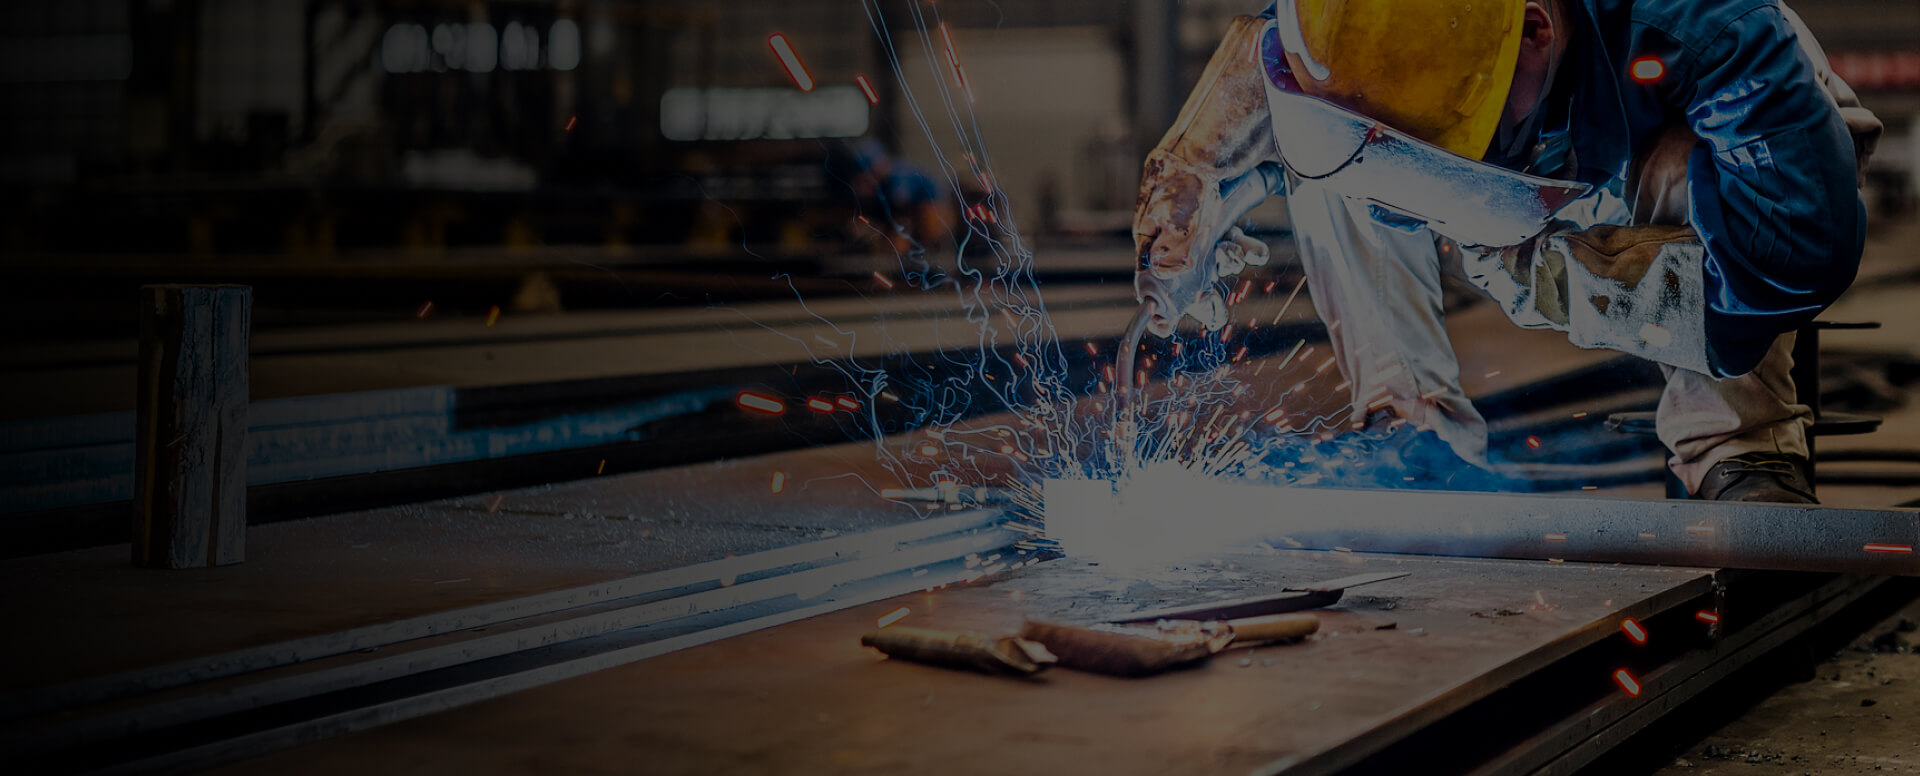

Сварка MIG , также известная как газовая дуговая сварка (GMAW), представляет собой эффективный и универсальный метод сварки, используемый в широком спектре отраслей промышленности. В этом методе в качестве электрода используется непрерывно подаваемая проволока и газовая смесь для защиты сварочной ванны от загрязнения. Сварка MIG отличается высокой скоростью и высоким качеством сварки, что делает ее идеальным выбором для сварки как тонких, так и толстостенных материалов.
Адаптивность сварки MIG делает ее подходящей для широкого спектра материалов, включая углеродистую сталь, нержавеющую сталь, алюминий и сплавы. Его эффективность не имеет себе равных, а скорость сварки может быть в четыре раза выше, чем у традиционных методов сварки. Это значительное преимущество в скорости может повысить производительность и снизить затраты на рабочую силу.
Оборудование и материалы
Основное оборудование, необходимое для сварки MIG включает сварочную горелку, источник питания, механизм подачи проволоки и источник защитного газа. Сварочная горелка действует как канал для проволочного электрода, защитного газа и сварочного тока. Источник питания обычно представляет собой источник постоянного тока, обеспечивающий стабильную дугу и глубокое проплавление. Механизм подачи проволоки контролирует скорость подачи проволоки в сварной шов, что напрямую влияет на скорость и качество сварки.
Что касается материалов, выбор проволочного электрода зависит от свариваемого основного материала. При сварке тонких металлов обычно используется проволока диаметром 0,30 дюйма, тогда как для более толстых материалов может потребоваться проволока диаметром 0,45 дюйма для обеспечения достаточного проплавления. Выбор защитного газа также варьируется; смесь 75% аргона и 25% углекислого газа является стандартом для сварки стали и обеспечивает хороший баланс между качеством сварки и стоимостью.
Роль защитного газа
Защитный газ играет жизненно важную роль при сварке MIG , защищая сварочную ванну от атмосферных загрязнений, которые могут поставить под угрозу целостность сварного шва. Наиболее часто используемыми защитными газами являются аргон, углекислый газ и их смеси. Аргон предпочтителен из-за его способности производить более гладкие сварные швы и меньше брызг, тогда как углекислый газ более экономичен и обеспечивает более глубокое проникновение.
Подробное сравнение показывает, что чистый аргон может увеличить скорость сварки до 25% по сравнению с углекислым газом, но он также стоит дороже. Для сварки алюминия предпочтительна защита из 100% аргона из-за ее превосходного качества и чистоты сварного шва. Выбор этих газов или их смесей в конечном итоге зависит от материала, желаемого качества сварки и бюджетных ограничений.
Похожие статьи

4 основных недостатка использования ацетилена
К недостаткам ацетилена относятся его высокая воспламеняемость (диапазон 2,5–82%), нестабильность при давлении выше 15 фунтов на квадратный дюйм, более высокие затраты (200 долларов США в месяц против 100 долларов США за пропан) и токсичность, для которой требуются детекторы стоимостью 1500 долларов США.

Катодная очистка при сварке MAG: механизм и практическое применение
Катодная очистка при сварке MAG: механизм и практическое применение Эффект «катодной очистки», который часто рассматривается как почти магическое явление в сварке, относится к быстрому удалению поверхностных оксидов в процессе дуговой сварки, в результате чего поверхность металла становится чистой и блестящей. Хотя этот эффект хорош
TIG против MIG Сварка стали: что лучше?
При сварке стали сварка TIG часто является предпочтительным методом для достижения высокой точности, чистоты сварных швов и контролируемого тепловложения. Сварка MIG , с другой стороны, обеспечивает большую скорость и лучше подходит для более толстых материалов или длинных непрерывных сварных швов. Для тонкой стали и изделий с высокой степенью целостности
Двойная дуга при плазменно-дуговой сварке: причины, риски и профилактика
Плазменно-дуговая сварка известна своей точностью и глубоким проплавлением, за что ее прозвали «лазерным скальпелем». Однако этот высокоточный процесс подвержен опасному явлению, известному как двойная дуга, когда основная дуга разделяется на два отдельных пути, что представляет серьезную опасность для нас.
Тайна изменения цвета запаздывания при сварке титана: причины и решения
При сварке титана цвет сварного шва служит важным визуальным индикатором качества газовой защиты. Однако явление, известное как «запаздывающее обесцвечивание» — когда сварной шов первоначально кажется серебристо-белым, но постепенно становится золотистым, синим или серым во время охлаждения — сигнализирует о наличии основного загрязнения, которое может привести к повреждению сварного шва.
Как решить проблему сфероидизации алюминиевой сварочной проволоки MIG ?
Решение проблемы скручивания алюминия MIG при сварке проволоки: причины и разумные решенияАлюминий широко используется в высокотехнологичной промышленности, например, в аэрокосмической отрасли и транспортных средствах, использующих новые источники энергии, благодаря своему легкому весу и устойчивости к коррозии. Однако при сварке алюминия MIG часто возникает неприятная проблема — слипание проволоки,