


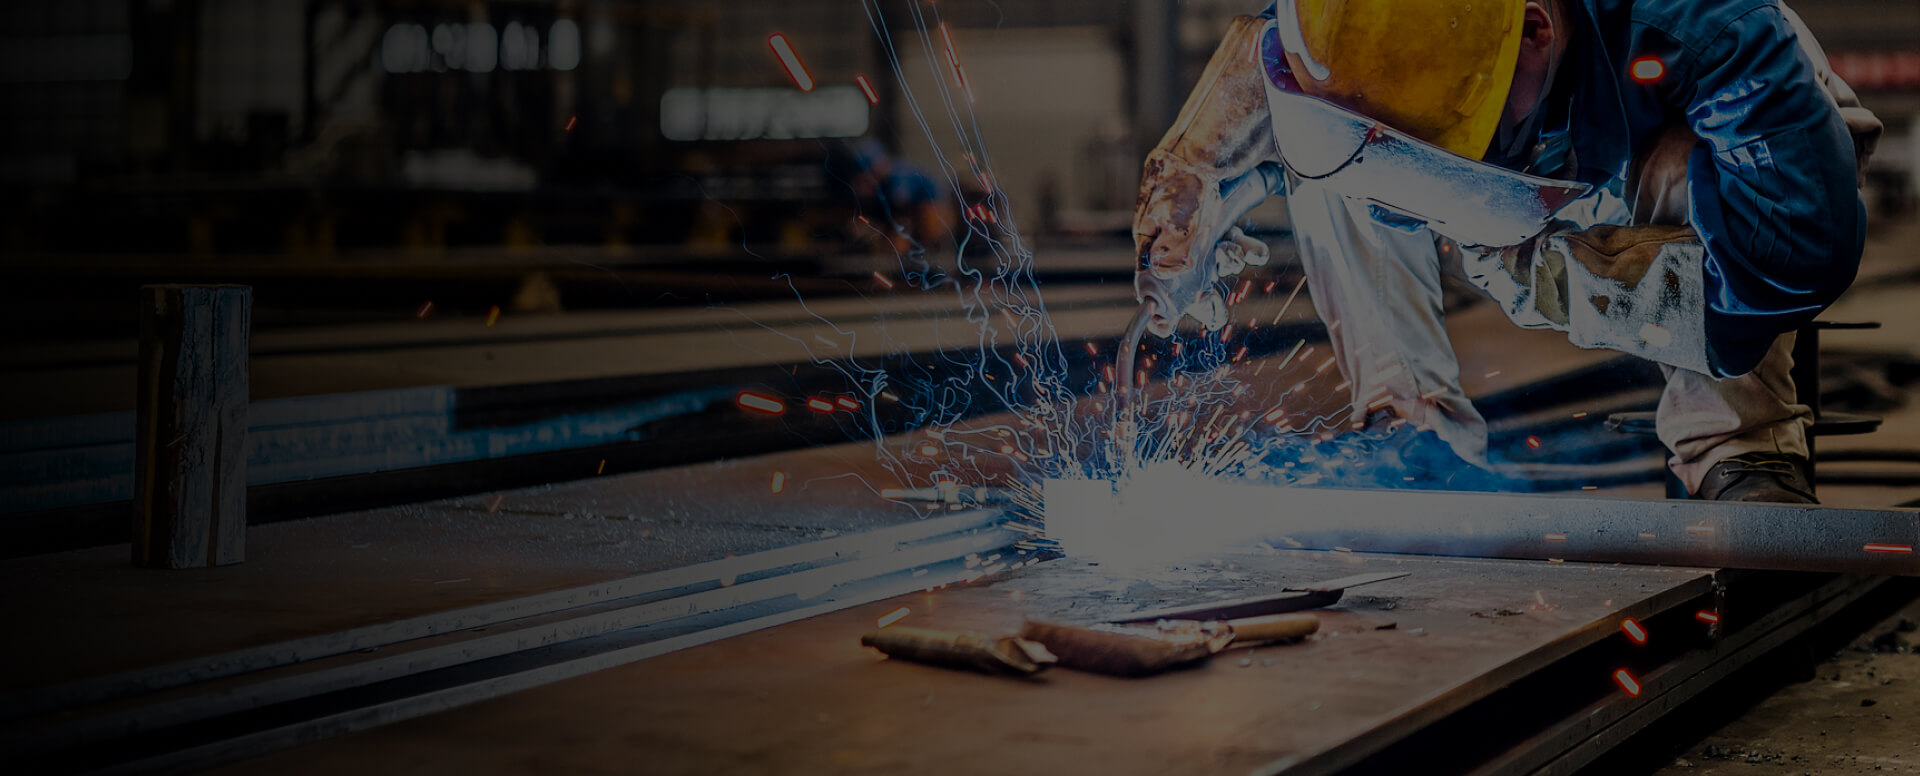

Spawanie MIG , znane również jako spawanie łukiem gazowym (GMAW), to wydajna i wszechstronna technika spawania stosowana w wielu gałęziach przemysłu. W metodzie tej stosuje się drut podawany w sposób ciągły jako elektrodę oraz mieszaninę gazów chroniącą jeziorko spawalnicze przed zanieczyszczeniem. Spawanie MIG jest preferowane ze względu na dużą prędkość i wysoką jakość spoiny, co czyni go idealnym wyborem do spawania zarówno materiałów cienkościennych, jak i grubościennych.
Możliwość dostosowania spawania MIG sprawia, że nadaje się ono do szerokiej gamy materiałów, w tym stali węglowej, stali nierdzewnej, aluminium i stopów. Jego wydajność jest niezrównana, a prędkość spawania może być nawet czterokrotnie większa niż w przypadku tradycyjnych metod spawania elektrodą otuloną. Ta znacząca przewaga prędkości może zwiększyć produktywność i obniżyć koszty pracy.
Sprzęt i materiały
Podstawowy sprzęt wymagany do spawania MIG obejmuje uchwyt spawalniczy, źródło prądu, podajnik drutu i źródło gazu osłonowego. Uchwyt spawalniczy pełni funkcję przewodu dla drutu elektrodowego, gazu osłonowego i prądu spawania. Źródłem zasilania jest zazwyczaj źródło prądu stałego, które zapewnia stabilny łuk i głęboką penetrację. Podajnik drutu kontroluje prędkość podawania drutu do spoiny, co bezpośrednio wpływa na prędkość i jakość spawania.
Jeśli chodzi o materiały, wybór drutu elektrodowego zależy od spawanego materiału rodzimego. Podczas spawania cienkich metali zwykle stosuje się drut o średnicy 0,30 cala, podczas gdy grubsze materiały mogą wymagać drutu o średnicy 0,45 cala, aby zapewnić odpowiednią penetrację. Wybór gazu osłonowego również jest różny; mieszanina 75% argonu i 25% dwutlenku węgla jest standardem w spawaniu stali i zapewnia dobrą równowagę pomiędzy jakością spoiny a kosztem.
Rola gazu osłonowego
Gaz osłonowy odgrywa kluczową rolę w spawaniu MIG , chroniąc jeziorko spawalnicze przed zanieczyszczeniami atmosferycznymi, które mogłyby zagrozić integralności spoiny. Najczęściej stosowanymi gazami osłonowymi są argon, dwutlenek węgla i ich mieszaniny. Argon jest preferowany ze względu na jego zdolność do wytwarzania gładszych spoin i mniejszej ilości odprysków, podczas gdy dwutlenek węgla jest bardziej opłacalny i zapewnia głębszą penetrację.
Szczegółowe porównania pokazują, że czysty argon może zwiększyć prędkość spawania nawet o 25% w porównaniu z dwutlenkiem węgla, ale jest też droższy. Do spawania aluminium preferowana jest osłona w 100% argonowa ze względu na jej najwyższą jakość i czystość spoiny. Wybór tych gazów lub ich mieszanin ostatecznie zależy od materiału, pożądanej jakości spoiny i ograniczeń budżetowych.
Powiązane artykuły

4 główne wady stosowania acetylenu
Wady acetylenu obejmują wysoką łatwopalność (w zakresie 2,5–82%), niestabilność powyżej 15 psi, wyższe koszty (200 USD miesięcznie w porównaniu do 100 USD w przypadku propanu) i toksyczność wymagającą detektorów o wartości 1500 USD. Sekcja 1: Wysoka palność. Słowa kluczowe: acetylen łatwopalny, ryzyko wybuchu acetylenu, bezpieczeństwo spawania, w

Czyszczenie katodowe w spawaniu MAG: mechanizm i zastosowania praktyczne
Czyszczenie katodowe w spawaniu MAG: mechanizm i zastosowania praktyczne Efekt „czyszczenia katodowego” – często postrzegany jako zjawisko niemal magiczne w spawaniu – odnosi się do szybkiego usuwania tlenków powierzchniowych podczas procesu spawania łukowego, w wyniku czego powstaje czysta, jasna powierzchnia metalu. Choć efekt ten jest dobry
TIG vs MIG Spawanie stali: co jest lepsze?
Podczas spawania stali często preferowaną metodą jest spawanie TIG , umożliwiające uzyskanie wysokiej precyzji, czystych spoin i kontrolowanego dopływu ciepła. Z drugiej strony spawanie MIG oferuje większą prędkość i lepiej nadaje się do grubszych materiałów lub długich, ciągłych spoin. Do cienkiej stali i zastosowań o wysokiej integralności
Podwójny łuk podczas spawania łukiem plazmowym: przyczyny, ryzyko i zapobieganie
Spawanie łukiem plazmowym słynie z precyzji i głębokiej penetracji, dzięki czemu zyskało przydomek „laserowego skalpela” spawania. Jednak ten wysoce precyzyjny proces jest podatny na niebezpieczne zjawisko zwane podwójnym łukiem elektrycznym, w którym główny łuk rozdziela się na dwie oddzielne ścieżki, co stwarza poważne ryzyko dla nas.
Tajemnica przebarwień opóźnionych w spawaniu tytanu: przyczyny i rozwiązania
Podczas spawania tytanu kolor spoiny służy jako krytyczny wizualny wskaźnik jakości ochrony gazowej. Jednakże zjawisko znane jako „odbarwienie opóźnione” — gdy spoina początkowo wydaje się srebrzystobiała, ale podczas chłodzenia stopniowo zmienia kolor na złoty, niebieski lub szary — sygnalizuje podstawowe zanieczyszczenie, które może spowodować przecięcie
Jak rozwiązać problem sferoidyzacji drutu spawalniczego z aluminium MIG ?
Rozwiązywanie problemów z aluminium MIG Skręcanie drutu spawalniczego: przyczyny i inteligentne rozwiązaniaAluminium jest szeroko stosowane w wysokiej klasy produkcji, np. w przemyśle lotniczym i pojazdach nowych źródeł energii, ze względu na swoją lekkość i odporność na korozję. Jednakże spawanie aluminium MIG często napotyka frustrujący problem — zwijanie drutu w kulkę, gdzie wi