


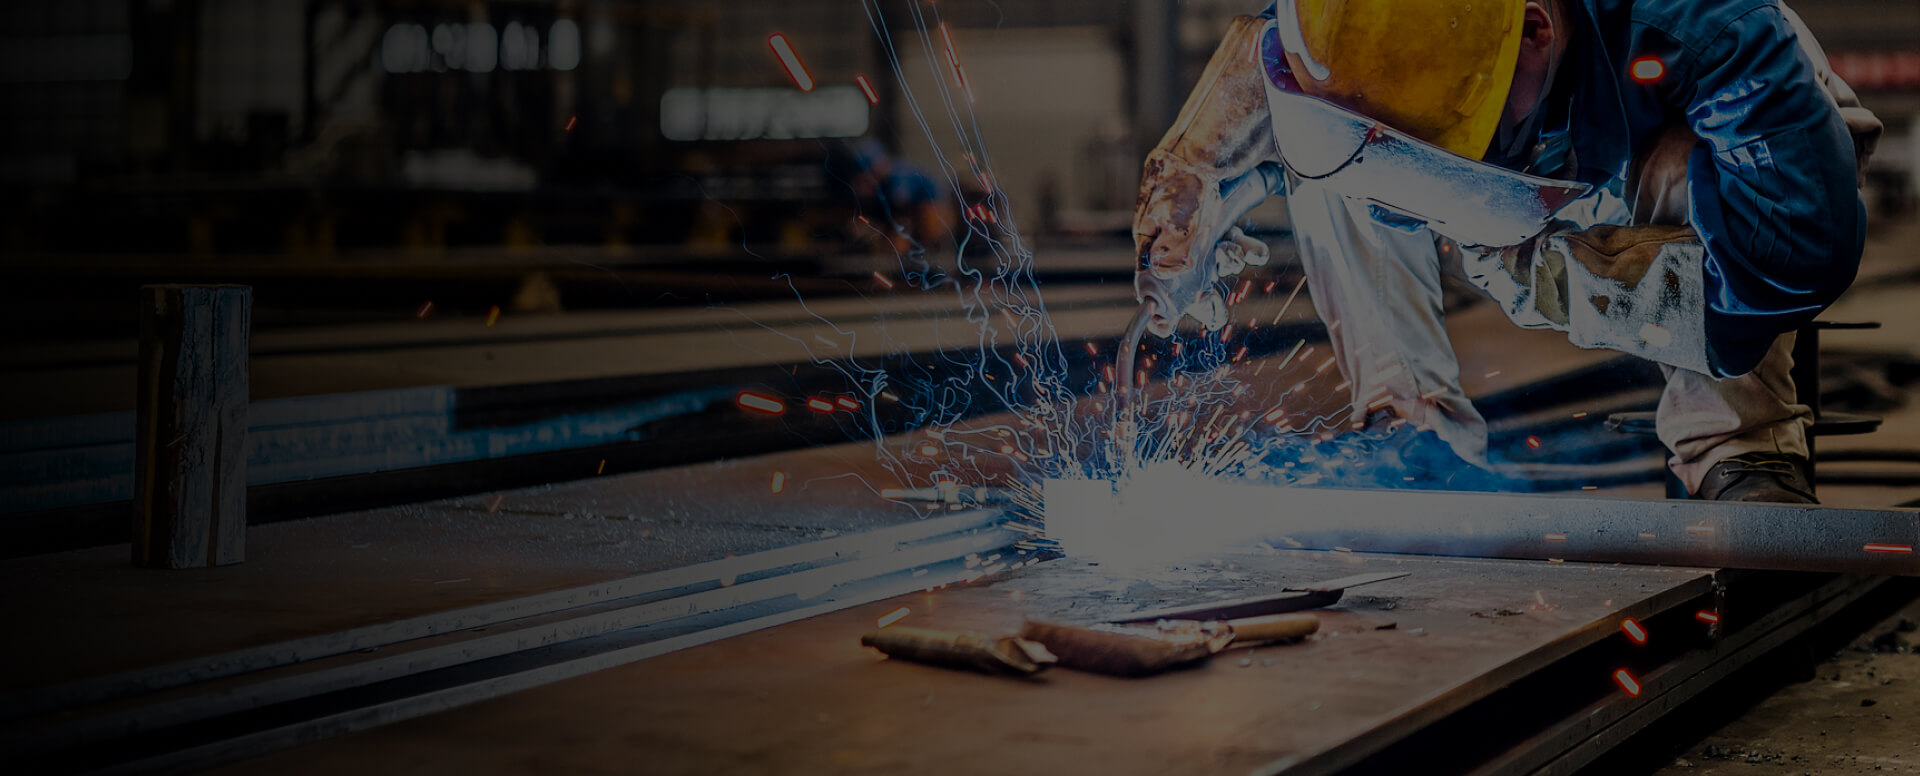

Svařování MIG , také známé jako svařování plynovým kovovým obloukem (GMAW), je účinná a všestranná svařovací technika používaná v celé řadě průmyslových odvětví. Metoda využívá kontinuálně přiváděný drát jako elektrodu a směs plynů k ochraně svarové lázně před kontaminací. Svařování MIG je oblíbené pro svou vysokou rychlost a vysokou kvalitu svaru, díky čemuž je ideální volbou pro svařování tenkých i silnostěnných materiálů.
Díky přizpůsobivosti svařování MIG je vhodné pro širokou škálu materiálů, včetně uhlíkové oceli, nerezové oceli, hliníku a slitin. Jeho účinnost je bezkonkurenční a rychlost svařování může být až čtyřikrát rychlejší než tradiční metody svařování tyčí. Tato významná rychlostní výhoda může zvýšit produktivitu a snížit náklady na pracovní sílu.
Vybavení a materiály
Základní vybavení potřebné pro svařování MIG zahrnuje svařovací pistoli, zdroj energie, podavač drátu a zdroj ochranného plynu. Svařovací pistole funguje jako vedení pro drátovou elektrodu, ochranný plyn a svařovací proud. Zdrojem energie je typicky stejnosměrný zdroj energie, aby byl zajištěn stabilní oblouk a hluboký průnik. Podavač drátu řídí rychlost, kterou je drát přiváděn do svaru, což přímo ovlivňuje rychlost a kvalitu svařování.
Pokud jde o materiály, volba drátové elektrody závisí na svařovaném základním materiálu. Při svařování tenkých kovů se obvykle používá drát o průměru 0,30 palce, zatímco silnější materiály mohou vyžadovat drát o průměru 0,45 palce, aby se zajistila adekvátní penetrace. Výběr ochranného plynu se také liší; směs 75 % argonu a 25 % oxidu uhličitého je standardem pro svařování oceli a poskytuje dobrou rovnováhu mezi kvalitou svaru a cenou.
Role ochranného plynu
Ochranný plyn hraje zásadní roli při svařování MIG tím, že chrání svarovou lázeň před atmosférickými nečistotami, které by mohly narušit integritu svaru. Nejčastěji používanými ochrannými plyny jsou argon, oxid uhličitý a jejich směsi. Argon je oblíbený pro svou schopnost vytvářet hladší svary a menší rozstřik, zatímco oxid uhličitý je nákladově efektivnější a poskytuje hlubší průnik.
Podrobná srovnání ukazují, že čistý argon může zvýšit rychlost svařování až o 25 % ve srovnání s oxidem uhličitým, ale také to stojí více. Pro svařování hliníku je preferován 100% argonový štít pro jeho vynikající kvalitu a čistotu svaru. Volba těchto plynů nebo jejich směsí nakonec závisí na materiálu, požadované kvalitě svaru a rozpočtových omezeních.
Související články

4 hlavní nevýhody používání acetylenu
Nevýhody acetylenu zahrnují vysokou hořlavost (s rozsahem 2,5 % až 82 %), nestabilitu nad 15 psi, vyšší náklady (200 USD/měsíc oproti 100 USD u propanu) a toxicitu, která vyžaduje detektory za 1 500 USD. Sekce 1: Vysoká hořlavost Klíčová slova: acetylen hořlavý, nebezpečí výbuchu při svařování, acetylen

Katodické čištění při svařování MAG: Mechanismus a praktické aplikace
Katodické čištění při svařování MAG: Mechanismus a praktické aplikaceEfekt 'Katodové čištění' – často považovaný za téměř magický jev při svařování – se týká rychlého odstranění povrchových oxidů během procesu obloukového svařování, jehož výsledkem je čistý, lesklý kovový povrch. Zatímco tento efekt je dobrý
TIG Vs MIG Svařování oceli: Které je lepší?
Při svařování oceli je svařování TIG často preferovanou metodou pro dosažení vysoké přesnosti, čistých svarů a kontrolovaného přívodu tepla. Svařování MIG na druhé straně nabízí větší rychlost a je vhodnější pro silnější materiály nebo dlouhé souvislé svary. Pro tenké oceli a aplikace s vysokou integritou
Dvojitý oblouk při svařování plazmovým obloukem: Příčiny, rizika a prevence
Plazmové obloukové svařování je proslulé svou přesností a hlubokým průvarem, díky čemuž si vysloužilo přezdívku „laserový skalpel“ svařování. Tento vysoce přesný proces je však zranitelný vůči nebezpečnému jevu známému jako dvojitý oblouk, kdy se hlavní oblouk rozděluje na dvě samostatné dráhy, což pro nás představuje vážné riziko.
Záhada zpoždění odbarvení při svařování titanu: příčiny a řešení
Při svařování titanu slouží barva svaru jako kritický vizuální indikátor kvality ochrany plynu. Nicméně jev známý jako 'zbarvení se zpožděním' – kdy se svar zpočátku jeví jako stříbrnobílý, ale během ochlazování se postupně změní na zlatou, modrou nebo šedou – signalizuje základní kontaminaci, která může přerušit
Jak vyřešit problém sféroidizace v hliníkovém MIG svařovacím drátu?
Řešení hliníku MIG Kuličky svařovacího drátu: Příčiny a chytrá řešeníHliník je široce používán ve špičkové výrobě, jako je letecký průmysl a nová energetická vozidla, díky své nízké hmotnosti a odolnosti proti korozi. Svařování hliníku MIG však často naráží na frustrující problém – smotávání drátu, kde